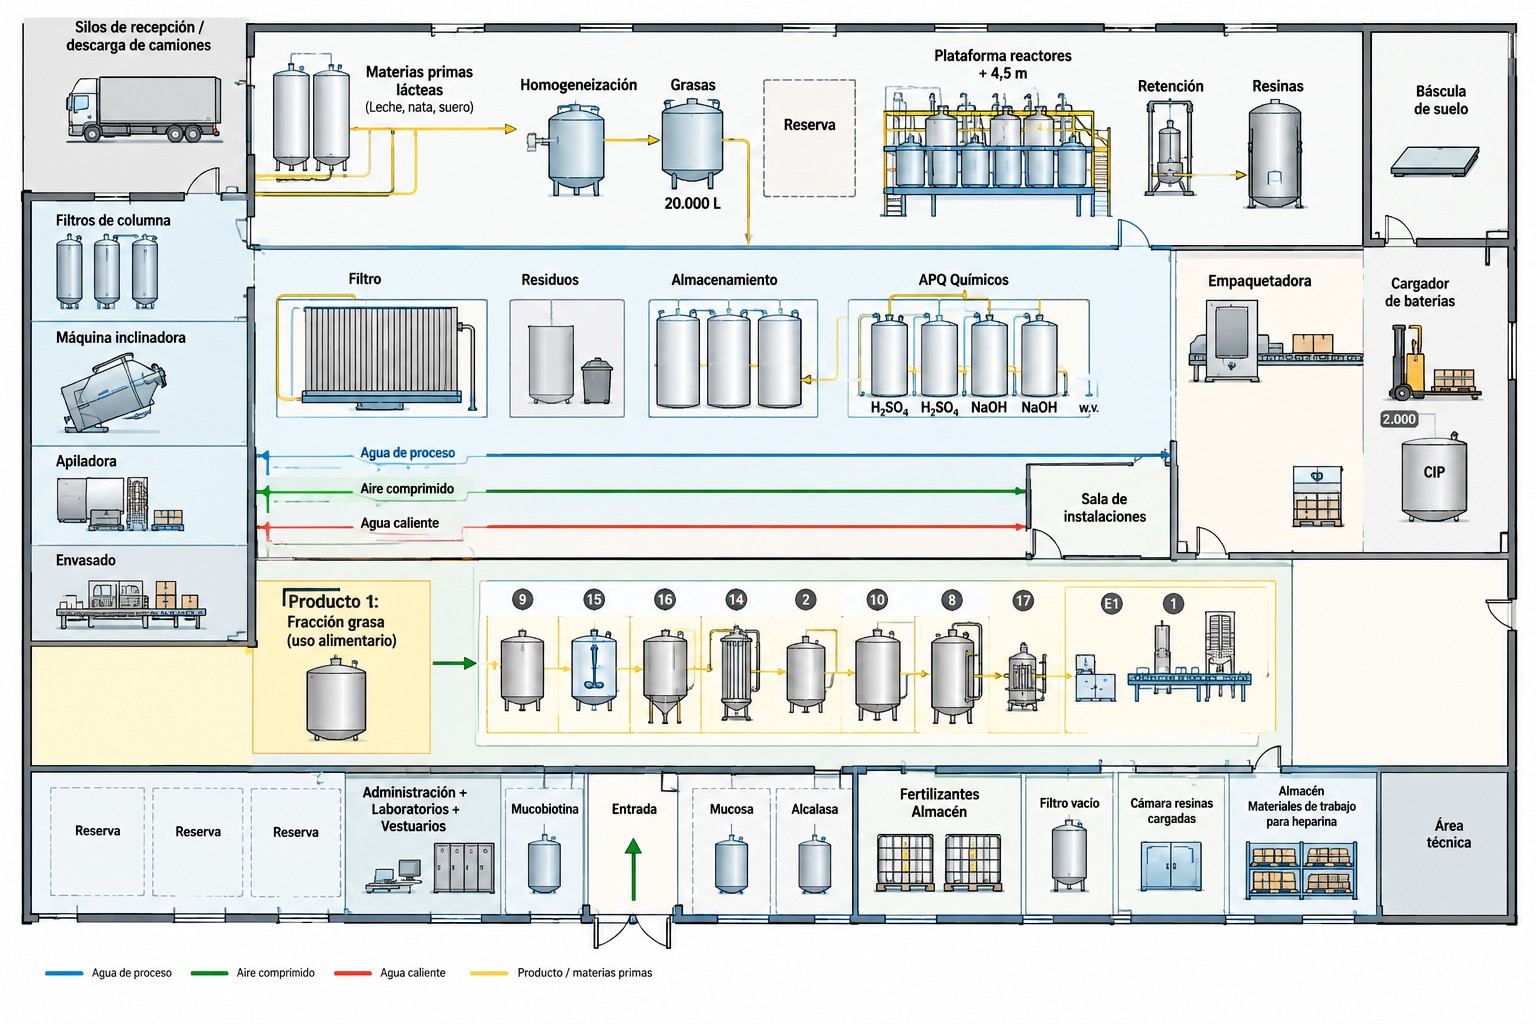
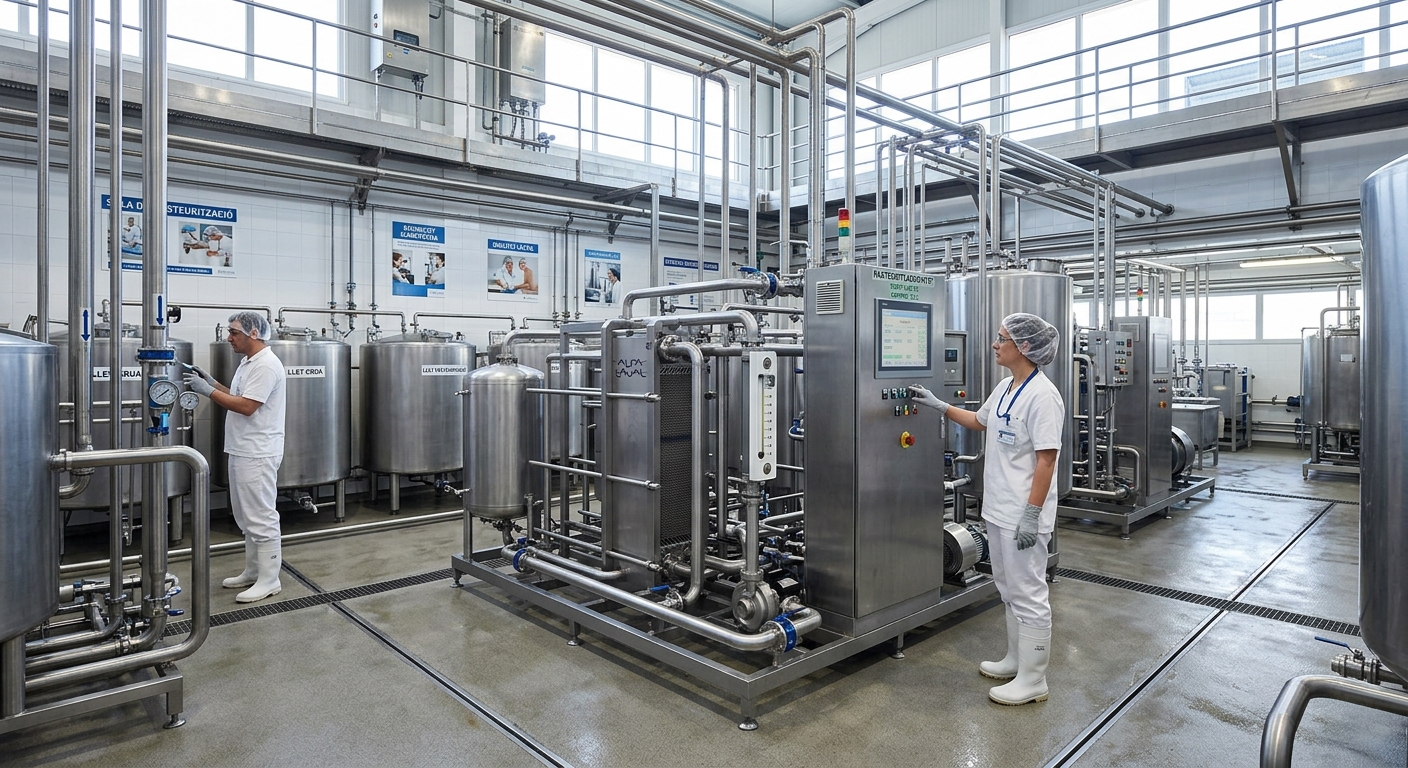
Distribución en planta por el fraccionamiento del suero láctico
El principal desafío técnico ha sido integrar un sistema de filtración por membranas de diferentes porosidades (microfiltración, ultrafiltración y nanofiltración) ensamblado a equipos de evaporación y secado por atomización de alta eficiencia energética. Se ha tenido que diseñar una arquitectura de proceso capaz de mantener la desnaturalización proteica al mínimo, garantizar una higiene absoluta mediante sistemas de limpieza automática (CIP) y optimizar el consumo de agua y energía en todas las etapas de separación.
La labor de nuestra compañía se ha centrado íntegramente en la fase de ingeniería, diseño y definición inicial del proyecto. Este desarrollo ha incluido la redacción de la memoria técnica, la elaboración de los planos de distribución de salas (pasteurización, filtros de resinas, calderas de vapor y salas refrigeradas), la definición de los diagramas de flujo de proceso (P&ID) y el pliego de condiciones técnicas para la posterior selección de equipos y ejecución de la obra.